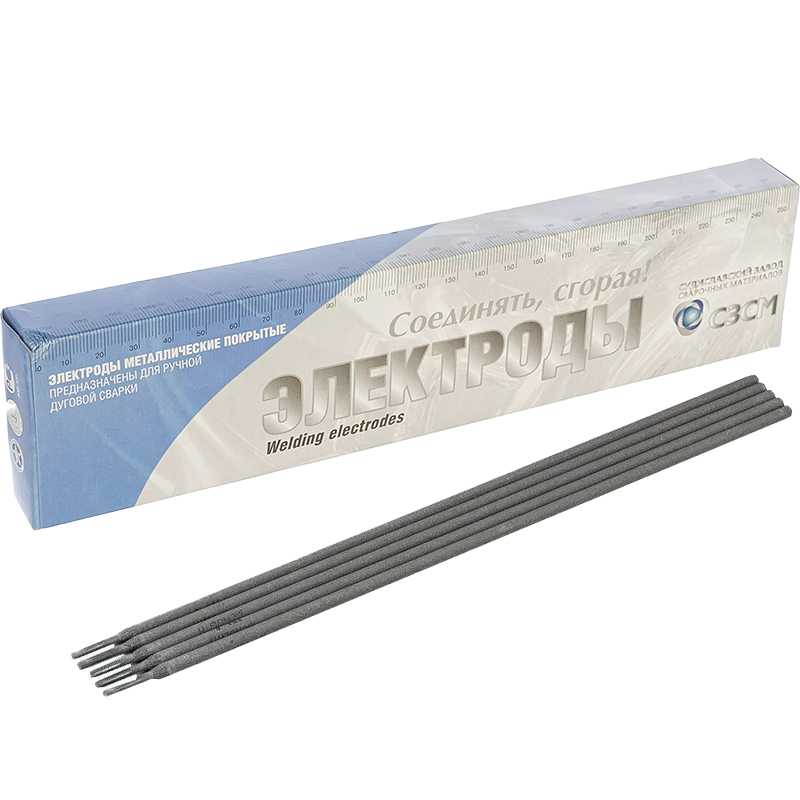
Электроды СЗСМ УОНИ — 13/45 д 3,0 мм 3 кг
Электроды УОНИ 13/45 диаметром 3,0 мм от производителя СЗСМ (3 кг в картонной упаковке) предназначены для сварки особо ответственных конструкций из углеродистых и низколегированных сталей. Данные электроды обеспечивают высокое качество шва с отличными механическими свойствами, что особенно важно при работе с конструкциями, где требуется повышенная пластичность и ударная вязкость металла шва.
Технологические характеристики:
- Сварка выполняется во всех пространственных положениях, кроме вертикального сверху вниз.
- Рекомендуемый тип тока: постоянный ток обратной полярности (DC).
- Необходима прокалка перед применением при температуре 300±10°C на протяжении 1 часа.
- Работа ведется только на короткой длине дуги по очищенным кромкам.
Коэффициенты наплавки и расход:
- Коэффициент наплавки: 9 г/Ач.
- Расход электродов на 1 кг наплавленного металла: 1,6 кг.
Механические свойства металла шва:
- Временное сопротивление разрыву: 420 МПа.
- Относительное удлинение: 22%.
- Предел текучести: 305 МПа.
- Ударная вязкость:
- При -20°C (KCV-20): не более 40 Дж/см².
- При +20°C (KCU+20): не более 140 Дж/см².
- При -40°C (KCU-40): не более 60 Дж/см².
Химический состав наплавленного металла (%):
- Углерод (C): не более 0,120%.
- Марганец (Mn): 0,35–0,75%.
- Фосфор (P): не более 0,03%.
- Сера (S): не более 0,03%.
- Кремний (Si): 0,18–0,35%.
Основные параметры электродов:
- Бренд: СЗСМ.
- Маркировка: УОНИ 13/45.
- Диаметр: 3,0 мм.
- Тип покрытия: основное.
- Свариваемый материал: углеродистые стали.
- Назначение: углеродистые и низколегированные стали.
- Вес упаковки: 3 кг (в картонной упаковке).
- Положение при сварке: во всех положениях, кроме вертикального сверху вниз.
- Тип по ГОСТ: Э42А.
- Тип по AWS, EN: E6015.
Электроды соответствуют ГОСТу Э42А и международным стандартам AWS E6015 и EN E6015. Они отлично подходят для работы с углеродистыми и низколегированными сталями, гарантируя высокую прочность и долговечность соединений.
Для достижения наилучших результатов рекомендуется соблюдать технологические параметры сварки и правильно хранить электроды до их применения. Правильная прокалка и использование качественного оборудования позволят получить идеальный шов с необходимыми характеристиками для самых требовательных конструкций.